制钉机生产过程中,钉子长度出现偶发性偏差,排查了送料轮压力和切刀间隙后仍未解决时,线材架的放线状态值得检查。线盘在放线架上转动不顺畅,会直接导致送料长度波动。
线盘转动阻力不均
线盘放置在线材架上,依靠制钉机送料时的拉力带动旋转。若线盘内孔与放线轴配合过紧,或放线轴表面有锈蚀、毛刺,线盘转动时阻力忽大忽小。阻力增大时线材被拉紧,送料轮处的线材张力上升;阻力减小时线材突然松脱,张力下降。这种张力波动传递到送料轮,导致实际送入冲模的线材长度不一致,钉子长度随之出现偏差。
线盘内圈松散导致的乱线
线盘在运输或存放过程中若受到挤压,内圈线材可能松散。放线时松散部分的线材相互压叠,出现乱线或扭结。操作人员未及时发现,线材被强行拉入送料机构,送料阻力突然增大,送料轮打滑,钉子长度偏短。乱线严重时线材在放线架处卡住,制钉机被迫停机。
放线架高度与线盘轴心的对中
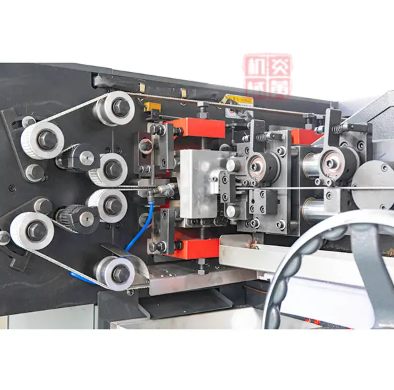
线材从线盘引出后经过矫直机构进入送料轮。放线架高度不合适或线盘轴心与矫直机构入口不对中时,线材引出过程中产生额外弯曲和摩擦,张力不稳定。线材在放线架导轮处跳槽或脱槽,同样会造成送料长度波动。
日常检查与调整方式
每次更换线盘时检查线盘内孔与放线轴的配合,清理放线轴表面的锈蚀和毛刺,必要时涂抹少量润滑脂。观察线盘转动是否平稳,发现转动阻力不均时检查放线轴是否弯曲或轴承是否损坏。线盘装入后手动拉出几米线材,观察是否有乱线或扭结,发现松散内圈先处理再送入制钉机。调整放线架高度和导轮位置,使线材引出路径顺畅,与矫直机构入口对中。生产过程中留意送料声音和钉子长度变化,发现波动及时检查放线状态。
制钉机钉子长度偶发偏差时,应检查线盘转动阻力、内圈松散和放线架对中状态,保持放线顺畅有助于稳定送料长度。


 苏公网安备32090202001359号